
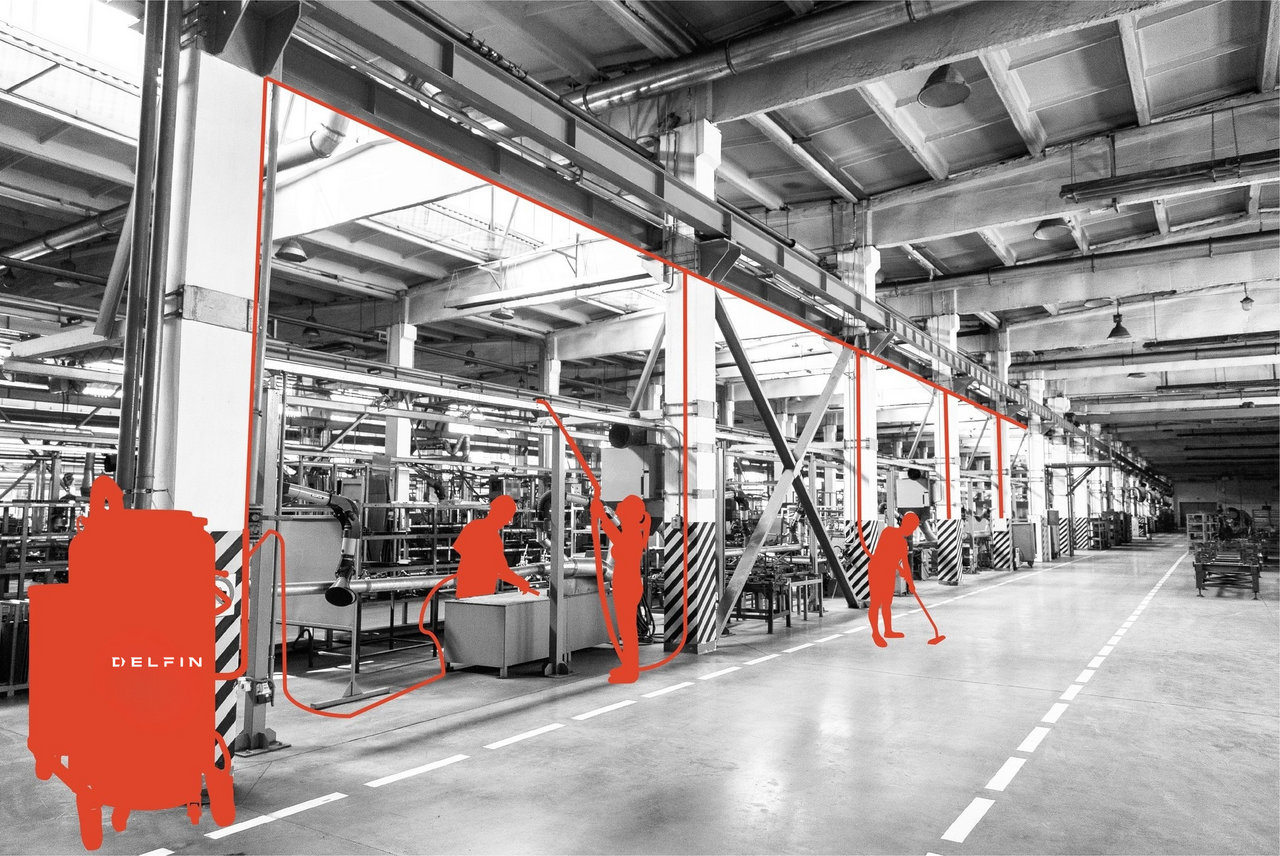
Gestionar el polvo industrial no se limita a mantener limpio el taller. La acumulación, la dispersión en el aire y la exposición de los operarios afectan a la seguridad, la eficiencia de la maquinaria y la continuidad de la producción. Cuando el polvo se genera en múltiples ubicaciones, a largas distancias o durante operaciones continuas, un sistema de extracción centralizado (SEC) ofrece el control estructurado y estable que las intervenciones ocasionales no pueden proporcionar.
Diseñamos y construimos estos sistemas en función del material, el proceso y las condiciones operativas reales de la instalación. En algunos casos, el polvo es combustible y la zona se clasifica como potencialmente explosiva: en tales casos, el sistema se configura como ATEX, de acuerdo con la clasificación establecida por el empleador. Analicemos primero los riesgos, luego cómo los aborda un sistema de control de riesgos (CVS) y, finalmente, cuándo se requiere una evaluación ATEX.
Los riesgos de una gestión ineficaz del polvo
Acumulación y dispersión
El polvo se deposita en superficies, alrededor de la maquinaria, a lo largo de las líneas de producción y en áreas de difícil acceso. Si no se elimina en su origen, se resuspende durante la producción, el mantenimiento o la limpieza. El problema se agrava cuando las emisiones afectan a varios puestos de trabajo: la intervención manual elimina el material visible, pero no impide la formación de nuevas acumulaciones ni la dispersión de partículas más finas.
Exposición del operador y contaminación
El polvo inhalable permanece suspendido en el aire y llega a las vías respiratorias; la naturaleza del riesgo depende del material, el tamaño de sus partículas y las condiciones de exposición. Esto también puede provocar la contaminación de superficies, productos y equipos. En los materiales compuestos, las fibras residuales pueden comprometer el procesamiento y dañar componentes electrónicos sensibles; en la industria alimentaria, la dispersión afecta directamente la higiene y la calidad del producto.
Desgaste, mantenimiento y tiempo de inactividad de la producción
El polvo y los residuos aceleran el desgaste de las correas, válvulas, filtros y maquinaria, y los residuos abrasivos, como algunos polvos minerales, requieren soluciones diseñadas para cargas de trabajo intensas. Una gestión ineficaz conlleva un aumento de las intervenciones manuales, paradas de limpieza y mantenimiento no programado. En este sentido, el control del polvo forma parte de la continuidad operativa, no es simplemente una cuestión de orden departamental.
Cuando una CVS es la solución adecuada
Un CVS es un sistema fijo que transporta polvo, residuos y materiales a través de una red de tuberías hasta un punto de recogida centralizado. Es la opción recomendada en tres situaciones comunes.
Múltiples puntos de extracción y largas distancias. En instalaciones con muchas máquinas o estaciones de trabajo, el constante movimiento de extractores móviles resulta ineficiente. Una red fija cubre las distancias y puede operar en puntos individuales o simultáneos, según las necesidades del proceso.
Generación continua de polvo y residuos. Cuando el material se genera con frecuencia, en grandes cantidades o en ciclos de producción continuos, la recolección en un solo punto simplifica la descarga, la eliminación y la posible recuperación. El sistema puede integrar sistemas automáticos de limpieza y descarga de filtros, lo que reduce la intervención manual y mantiene la eficiencia operativa.
Extracción localizada en puntos críticos. La extracción en origen intercepta el material antes de que se disperse o se deposite en los equipos. El sistema de recolección de contaminantes (CVS) puede conectarse directamente a las máquinas o alimentarse mediante tomas distribuidas por las áreas de trabajo. Sin embargo, la ubicación de los puntos de recolección debe considerarse cuidadosamente en función de las emisiones reales: aumentar la potencia del sistema es inútil si las tomas, las tuberías y el caudal no son compatibles con el proceso.
Cómo un CVS controla el riesgo de polvo
Recogida centralizada y menor manipulación manual.
El transporte de material a un único punto de recogida organiza la gestión de residuos, reduce los desplazamientos entre estaciones y limita el contacto del operario con el material recogido. Las tolvas, los contenedores y los sistemas de descarga se configuran en función de los volúmenes y los métodos de eliminación; en procesos intensivos, la descarga continua aumenta la autonomía del sistema.
Filtración avanzada
El sistema de filtrado se selecciona en función de la peligrosidad del polvo, el tamaño de las partículas y los límites de exposición aplicables. Las configuraciones pueden incluir filtros primarios de clase M y, cuando sea necesario, filtros H14 de alta eficiencia. Un preseparador ciclónico retiene una parte importante del material antes del filtro principal: esto protege los filtros, reduce el desgaste y disminuye la frecuencia de mantenimiento.
Control automático y continuidad del negocio
Un sistema de aspiración centralizada (CVS) consta de un sistema de aspiración centralizado, una red de tuberías, una unidad de filtración, un sistema de recogida y un panel de control. Sensores y dispositivos automáticos supervisan el funcionamiento y coordinan la limpieza y descarga de los filtros. La configuración debe calibrarse en función de los turnos y la frecuencia de uso: un sistema de proceso continuo requiere criterios diferentes a los de uno utilizado únicamente para limpiezas periódicas.
Cómo evaluamos y dimensionamos un sistema
Material, proceso y puntos de recolección. El proceso de diseño comienza con las características del material: tipo de polvo, densidad, tamaño de partícula, cantidad producida y presencia de humedad, aceites o sustancias combustibles. A continuación, se identifican el número, la ubicación y el método de uso de los puntos de recolección: es fundamental determinar si funcionarán de forma individual o simultánea, y si el sistema se utilizará para la recolección de residuos del proceso, la limpieza o ambas.
Caudal, vacío y superficie del filtro. El caudal es la cantidad de aire necesaria para transportar el material; el vacío vence la resistencia de la red; la superficie del filtro debe dimensionarse según la cantidad y el tipo de polvo. La velocidad del aire debe evitar la acumulación de depósitos en las tuberías sin generar caídas de presión excesivas: un valor incorrecto reduce la eficiencia, aumenta el consumo o favorece la acumulación interna.
Tuberías, separación y descarga. El diámetro de las tuberías depende del caudal, la velocidad requerida, la longitud de la red y las características del material, mientras que las curvas, las ramificaciones y los desniveles también afectan al rendimiento. La separación se evalúa caso por caso: los polvos finos, los materiales abrasivos o los grandes volúmenes pueden requerir preseparadores, filtros específicos, sistemas de limpieza automáticos y métodos de descarga específicos.
Cuando entra en juego la evaluación ATEX
No todos los polvos representan el mismo riesgo: un polvo puede ser perjudicial para la salud, abrasivo o contaminante sin ser combustible. Una evaluación ATEX solo cobra relevancia cuando las características del material y las condiciones de funcionamiento pueden generar una atmósfera explosiva. Por lo tanto, es incorrecto afirmar que todos los sistemas de control de volumen (CVS) deben ser ATEX.
En presencia de polvo combustible, es necesario evaluar si el material puede generar una nube explosiva y si existen fuentes de ignición. Los factores técnicos a examinar —tamaño del grano, concentración, energía mínima de ignición, condiciones del proceso— se refieren tanto al entorno de instalación como a las distintas secciones internas del sistema. La configuración no se define únicamente por el nombre del material.
Es necesario aclarar un punto importante. La clasificación de zonas es responsabilidad del empleador como parte de la evaluación de riesgos. Nuestro papel consiste en reconocerlo: basándonos en la clasificación y las condiciones de operación que se nos comunican, definimos la configuración técnica adecuada para el área de instalación y el material que se extrae. La unidad central, el panel de control, los sensores, los sistemas de extracción, las tuberías y la filtración se evalúan como parte de un sistema integral. En otras palabras, proporcionamos la solución; no clasificamos el área para el cliente.
Un caso práctico: diferentes necesidades en la misma planta.
En una planta de cemento de reciente construcción, integramos cuatro sistemas de extracción centralizados en las áreas de ensacado, molienda de cemento, molienda de carbón y silos. Las tuberías fijas nos permitieron cubrir largas distancias y organizar la recolección en puntos críticos; los sistemas se dimensionaron para soportar cargas de trabajo continuas y materiales finos y abrasivos.
Sin embargo, los requisitos no eran idénticos en todos los departamentos. El polvo de cemento exigía, sobre todo, robustez, contención y resistencia a la abrasión. En la zona de molienda de carbón, en cambio, la presencia de material combustible y la clasificación ambiental requerían una configuración ATEX específica, adoptada únicamente donde las condiciones de operación y el material así lo exigían. La propia planta demuestra, por lo tanto, por qué no se aplica automáticamente la misma solución a todos los departamentos.
Señales que indican una inspección técnica
La acumulación de polvo y residuos reaparece tras cada limpieza. Si el polvo y los residuos vuelven rápidamente a las superficies, debajo de la maquinaria o a lo largo de las líneas de producción, es probable que la captura sea insuficiente; además, el uso frecuente de aire comprimido resuspende las partículas en lugar de eliminarlas. Una inspección permite identificar las fuentes, los puntos de dispersión y los métodos de captura adecuados.
Múltiples ubicaciones requieren extracción continua. Numerosas máquinas, rutas largas, uso simultáneo o turnos continuos son buenas indicaciones para la implementación de sistemas de extracción continua (CVS). Sin embargo, antes de elegir un sistema, es necesario determinar el rendimiento requerido en cada ubicación: la cantidad de boquillas instaladas no necesariamente corresponde a la cantidad de boquillas que se pueden usar simultáneamente.
Existe preocupación por la combustibilidad del polvo. Si el proceso genera polvo metálico, orgánico u otro tipo de polvo potencialmente combustible, es necesario determinar sus características antes de configurar el sistema. La evaluación incluye el material aspirado, la clasificación del área, las fuentes de ignición y los métodos de recolección. Solo entonces se determina si se requiere una solución ATEX y qué características debe tener.
Desde la presencia de polvo hasta la solución técnica correcta.
La acumulación ocasional requiere una respuesta diferente a la producción continua de polvo distribuida en múltiples estaciones de trabajo. El sistema CVS cobra relevancia cuando la recolección, el transporte, la filtración y la recogida deben coordinarse de manera estable: la decisión se basa en las condiciones reales del departamento, los materiales y los objetivos de continuidad de la producción.
Antes de elegir un sistema, conviene verificar las fuentes de polvo, los puntos de entrada, las distancias, los usos simultáneos, el sistema de filtrado y los métodos de evacuación. Si hay polvo combustible o zonas peligrosas, la evaluación también incluye las condiciones ATEX aplicables. Solicite un análisis técnico de su departamento: juntos determinaremos si se necesita un sistema de control de polvo y qué configuración permite gestionar adecuadamente el riesgo.
Preguntas frecuentes
Cuando se requieren múltiples puntos de extracción, largas distancias, grandes volúmenes de material o un funcionamiento continuo, las aspiradoras portátiles siguen siendo adecuadas para operaciones limitadas o estaciones de trabajo ocasionales. La elección depende de la organización del departamento, no solo de la cantidad de polvo visible.
No. Un sistema CVS se configura como ATEX cuando la evaluación identifica polvos combustibles y condiciones capaces de generar atmósferas explosivas, teniendo en cuenta las zonas clasificadas. Un polvo nocivo o abrasivo no es automáticamente combustible: cada aplicación requiere una verificación específica.
Datos del material (tamaño de grano, densidad, volúmenes a aspirar), disposición, distancias, diámetro o características de las entradas, número de puntos simultáneos y patrones de turnos. En caso de riesgo potencial de explosión, también se requiere información sobre la combustibilidad del polvo y la clasificación ATEX de las áreas, según lo defina el empleador.